
双料盘自动切换 + 激光拼焊,料卷更换无需停机,产线稼动率大幅提升
同轴视觉激光系统,定位综合误差≤12.7μm,满足 ±0.014μm 产品精度要求
正反面双 AOI 全检,端子来料、注塑成型缺陷双向拦截,杜绝不良流入下道
双工位扫码识别微型二维码,单次扫码良率 99.95%,全流程一物一码追溯
L 型缓冲缓存,抵消注塑开合模节拍波动,前后道互不牵制
|
项目 |
具体参数 |
| 产品概述 |
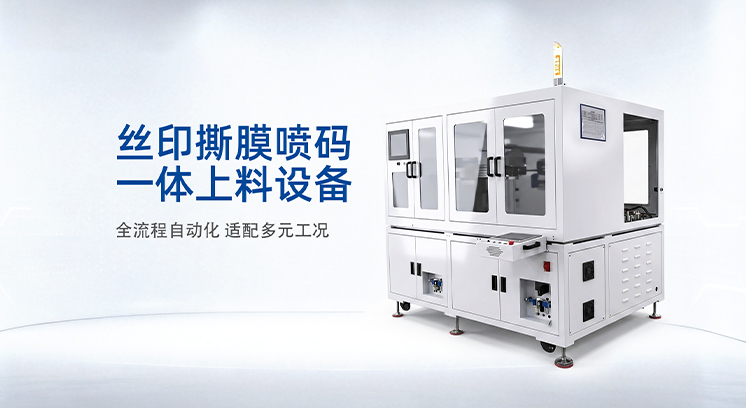
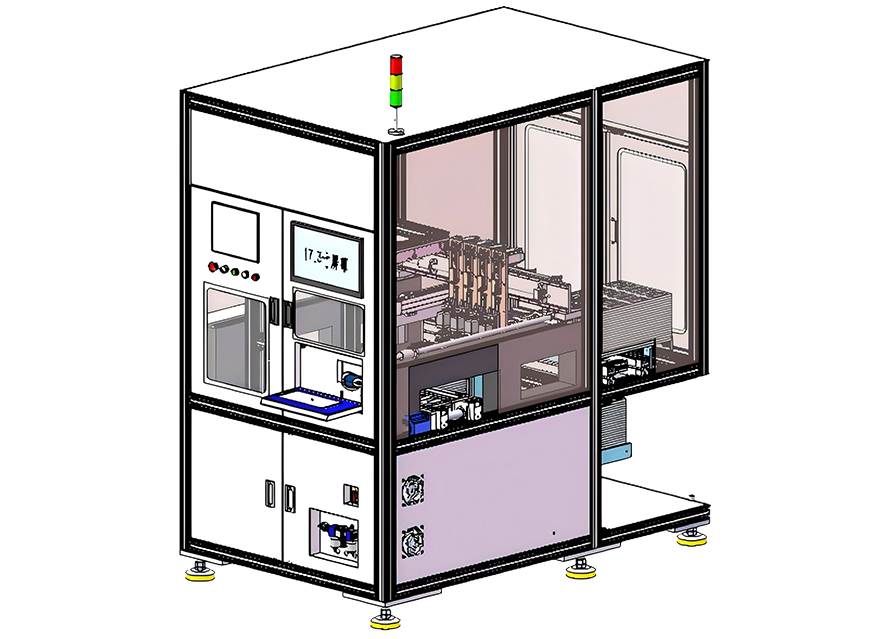
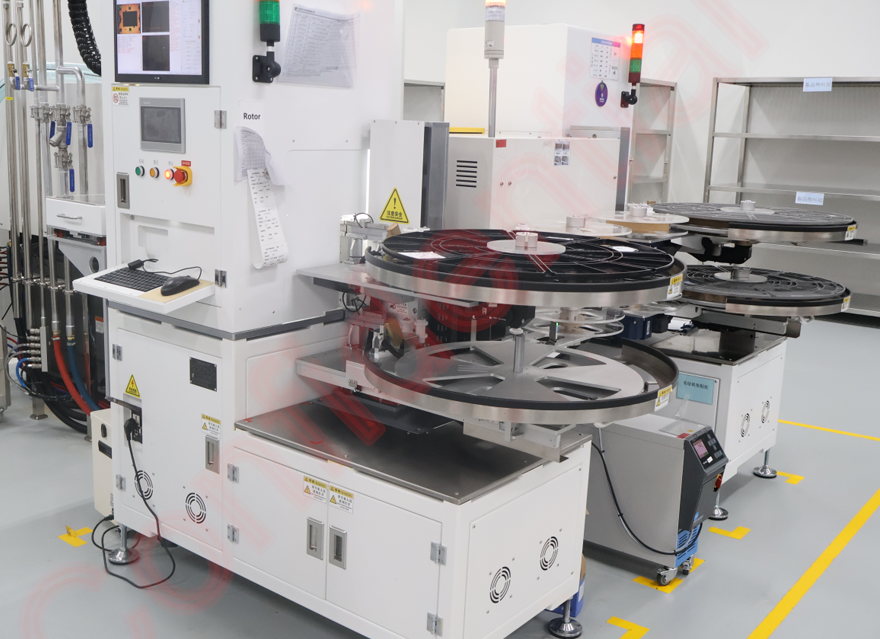
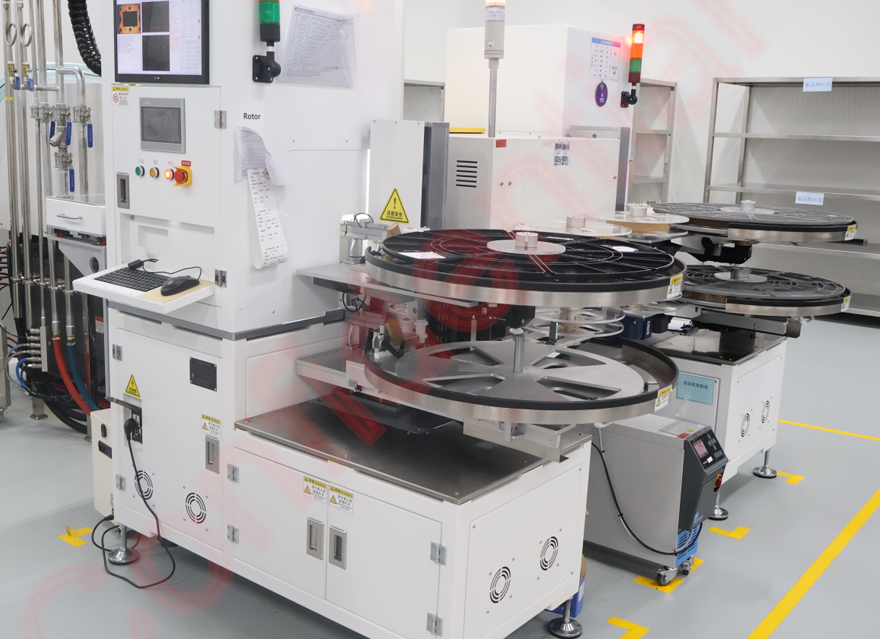
本设备为注塑端子料带专用 Inline 一体化上下料方案,由上料机、下料机两大部分组成, 适配 SR0040、JA0041 两款端子料带,搭载双料盘自动切换、料头尾激光修边拼焊、双面扫码、 正反面双 AOI 全检、激光 NG 裁切、缓存缓冲、双纸带同步收放功能,全程无需停机即可完成料带接续, 标准 UPH 可达 2463pcs,完美匹配一模四穴注塑产线,实现端子来料→注塑成型→成品收料全自动化闭环生产。 |
| 行业痛点 |
· 传统注塑端子料带产线存在 6 大核心问题: · 单料盘生产,料卷用完必须停机换料,产线节拍损耗大; · 料头料尾人工对接,拼接错位、焊缝不良,批量报废; · 端子变形、脏污、定位柱缺陷仅人工肉眼检测,漏检率高; · 不良产品无法在线自动剔除,流入后道注塑造成模具损伤; · 料带无缓存机构,注塑开合模波动直接拖慢前道上料节拍; · 成品无自动分盘裁切,满盘后人工停机收料,效率低下。 · 本机通过双料盘 Z 轴切换、同轴视觉激光拼焊、双面 AOI、激光 NG 切除、 · L 型缓存流道、自动分盘裁切一体化设计,一次性解决以上全部痛点。
|
| 适用对象 |
· 适配产品:SR0040、JA0041 两款端子料带 · 适配工艺:端子注塑前上料、注塑后成品收料一体化 · 产能标准:UPH≥2400pcs(实测 2463pcs,一模四穴) · 设备尺寸:L2400mm×W2350mm×H1850mm · 供电气压:AC220V,0.4~0.7Mpa
|
| 工艺流程 |
(一)上料机标准流料流程 双料盘供料→光纤感应尾料识别→正反面双扫码→正面 AOI 检测端子变形脏污 →反面 AOI 复检→NG 激光裁切 + 吹气吸尘除尘→L 型缓存缓冲→送入注塑机 (二)上料机拼焊接续流程(料卷耗尽不停机) 光纤检测 A 料卷尾料→Z 轴模组切换 B 料盘→激光裁切 A 尾、B 头 →同轴视觉定位补偿→激光拼焊头尾→扫码 + AOI 复检→合格流入缓存接续生产 (三)下料机成品收料流程 注塑出料缓存→正反面扫码→双面 AOI 检测成型定位柱缺陷→不良激光切除 →设定数量自动激光分断→双料盘 Z 轴自动切换收卷→纸带同步收料
|
| 核心集成模块 |
上料机组装单元 · 双料盘 Z 轴升降供料模组(伺服驱动,双卷自动切换) · 纸带同步放料机构 · X/Z 多轴伺服流道输送模组 · 正反面双扫码组件(适配 1.5mm 微型二维码) · 正反面双套 AOI 视觉系统(5120 万像素远心相机 + RGB 同轴光源) · 200W 纳秒激光同轴焊接裁切模组(同轴视觉定位) · NG 吹气 + 吸尘除尘模组 · L 型可调缓存机构(双光电满缺料检测) · 伺服定位针治具(适配两款料带 B 孔定位)
下料机组装单元 · L 型进料缓存模组 · 正反面双扫码单元 · 正反面双 AOI 成型检测模组 · 同规格激光裁切单元(分盘 + 不良切除两用) · 双料盘 Z 轴升降收料架 · 纸带同步收卷机构(电磁离合张力控制) · 光纤计数切断模组 · 废料吸尘收集系统
|
| 核心优势 |
· 双料盘自动切换 + 激光拼焊,料卷更换无需停机,产线稼动率大幅提升 · 同轴视觉激光系统,定位综合误差≤12.7μm,满足 ±0.014μm 产品精度要求 · 正反面双 AOI 全检,端子来料、注塑成型缺陷双向拦截,杜绝不良流入下道 · 双工位扫码识别微型二维码,单次扫码良率 99.95%,全流程一物一码追溯 · L 型缓冲缓存,抵消注塑开合模节拍波动,前后道互不牵制 · 激光在线切除 NG 产品,配套吹气吸尘,无废料残留、不划伤料带 · 上下料一体化成套方案,完整对接注塑机 Inline 产线,一站式交付 · 双纸带同步放 / 收卷,电磁离合恒张力控制,料带无松散、拉伸变形 · 一款设备兼容 SR0040、JA0041 两种料带,治具程序快速切换换型
|